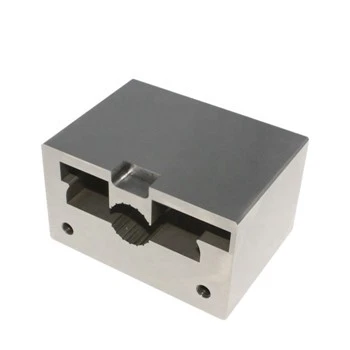
La commande numérique par ordinateur en acier a tourné des accessoires d'usinage de pièces de voiture
Spécifications: personnalisé selon les exigences des dessins et des échantillons
Introduction: Usine de traitement d'accessoires matériels professionnels
Description
Paramètres techniques
fabricant d'emboutissage de laiton en aluminium inoxydable en métal
| Description du produit |
| Exposition de produits |


| Nous contacter |
Shenzhen pride Industrial Co., Ltd.
 Block D, Dianlian Science Park, Matian St., Guangming District, Shenzhen 518106, Chine

 +8615629044483
Contactez : Chloé
 +86-917-3387002
| Notre compagnie |

| Commentaires du client |

| Notre équipement |

Dernières nouvelles |
Le fil trapézoïdal est généralement utilisé pour la transmission afin de transmettre un mouvement et une puissance précis. Il a les caractéristiques de la correspondance du diamètre central et du centrage précis. Les pièces filetées trapézoïdales sont largement utilisées dans diverses machines-outils. Par rapport aux filetages triangulaires, les filetages trapézoïdaux ont un pas et un profil de dent plus grands et une précision plus élevée. Les valeurs de rugosité de surface des deux côtés du profil de filetage sont plus petites, ce qui conduit à la profondeur de coupe, à une coupe plus rapide, à une grande tolérance de coupe et à la coupe de filetages trapézoïdaux. La résistance est importante, de sorte que la rotation du fil trapézoïdal est plus difficile. 1 Méthode de tournage à filetage trapézoïdal Lors du tournage de filets trapézoïdaux, des outils en acier rapide sont généralement utilisés pour le tournage à basse vitesse. Il existe généralement quatre méthodes d'avance pour les filets trapézoïdaux de tournage à basse vitesse: méthode directe, méthode de coupe gauche et droite, méthode de rainure droite et méthode de rainure étagée. Habituellement, la méthode directe ne convient que pour tourner des filetages trapézoïdaux avec un petit pas (P< 4="" mm),="" tandis="" que="" les="" filetages="" trapézoïdaux="" avec="" un="" pas="" plus="" grand="" (p=""> 4 mm) sont souvent coupés par des méthodes de coupe gauche et droite , rainures droites et rainures étagées. loi. 1.1 Lorsque le fil est tourné par la méthode directe, seul le chariot central est utilisé pour l'avance latérale (perpendiculaire à la direction du rail de guidage) et le filetage est effectué en plusieurs courses. Cette méthode permet d'obtenir un profil de dent relativement correct et la trajectoire du mouvement est également très simple. Cependant, comme les trois arêtes de coupe de l'outil participent à la coupe en même temps, la vibration est relativement importante, le flanc est facile à extraire les bavures, il n'est pas facile d'obtenir une meilleure qualité de surface, et il est facile de produire Le phénomène de perçage, par conséquent, ne convient que pour le tournage de filets trapézoïdaux avec un petit pas. 1.2 Méthode de coupe gauche-droite Lors du tournage du filetage trapézoïdal par la méthode de coupe gauche-droite, en plus d'utiliser l'échelle du chariot central pour contrôler l'avance latérale de l'outil de tournage, en même temps, l'échelle du petit chariot permet de contrôler la micro-avance gauche et droite de l'outil de tournage jusqu'à ce que le profil de la dent soit complètement coupé. Lors du filetage avec la méthode de coupe gauche-droite, étant donné que l'un des deux arêtes de coupe principales de l'outil de tournage exécute une coupe unilatérale, la coupe à trois arêtes en même temps est évitée, de sorte que le phénomène de collage de l'outil n'est pas facile arriver. De plus, lors de la finition du tournage, essayez de choisir une vitesse faible (v=4 ~ 7 m / min) et versez du fluide de coupe, généralement vous pouvez obtenir une bonne qualité de surface.
étiquette à chaud: acier cnc tourné accessoires de tournage usinage de pièces de voiture, Chine, fabricants, fournisseurs, usine, vente en gros, sur mesure, fabriqué en Chine
Une paire de
GratuitUn article
GratuitEnvoyez demande
Vous pourriez aussi aimer